Qu'est-ce qu'un PC à écran tactile industriel ? Composants, types et applications
Un PC industriel à écran intégré est un ordinateur doté d'un écran intégré, généralement tactile, conçu pour ...
L'équipe d'ingénierie d'Eagle Touch
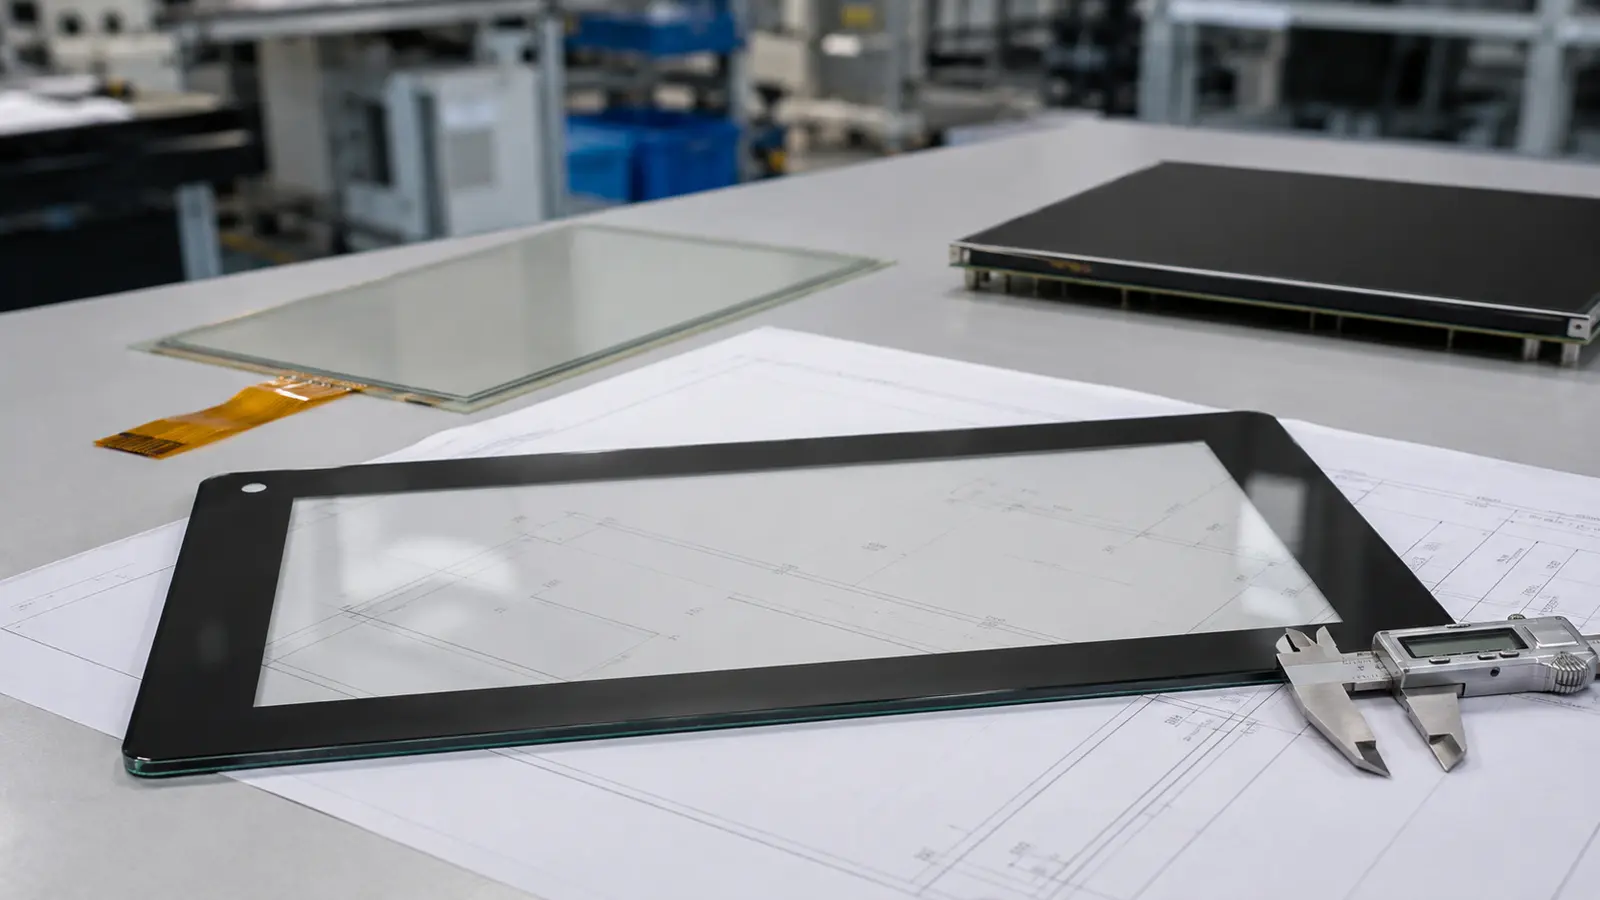
Le verre de protection d'écran tactile industriel est bien plus qu'une simple feuille de protection transparente. Il définit l'aspect frontal du produit et protège le capteur tactile situé en dessous. Son matériau, son épaisseur, sa forme, la qualité de ses bords, son impression et son traitement de surface doivent tous être précisés avant la production.
Un bon schéma de verre de protection doit répondre clairement à six questions :
Les points suivants doivent faire l'objet d'un accord avant que le plan ne soit validé pour l'échantillonnage.
Les deux matériaux de base couramment utilisés pour la fabrication des verres de protection des écrans tactiles industriels sont le verre sodocalcique et le verre aluminosilicaté.
| Matériau en verre | Utilisation pratique |
|---|---|
| Verre sodocalcique | Une solution largement disponible et économique pour les verres de protection destinés à l'industrie en général |
| Verre d'aluminosilicate | Souvent choisi pour les conceptions plus fines qui exigent une résistance élevée et des dimensions précises |
Le nom du matériau ne suffit pas à lui seul à garantir ses performances. La résistance finale dépend également de l'épaisseur du verre, de la méthode de renforcement, de l'état des bords, des ouvertures et de la qualité de la mise en œuvre.
Si un projet nécessite une marque de verre ou une nuance de matériau spécifique, veuillez l'indiquer sur le plan. Dans le cas contraire, définissez les performances requises et laissez le fournisseur vous proposer un équivalent disponible, qui devra être validé.
Le verre de protection industriel est généralement trempé après la découpe, le perçage et la finition des bords.
Le trempage thermique est couramment utilisé pour les verres de protection relativement épais ou de grande taille. Il offre une bonne résistance à la flexion, aux chocs et aux contraintes thermiques. Lorsqu'un verre correctement trempé se brise, il se fragmente généralement en petits morceaux plutôt qu'en gros éclats coupants.
Parmi ses limites, on peut citer une épaisseur minimale d'utilisation, une ondulation optique éventuelle, ainsi que des contraintes plus strictes concernant les trous et la géométrie des bords. Ces limites varient selon le processeur.
Le durcissement chimique est couramment utilisé pour les verres de protection plus fins qui exigent une bonne planéité, une grande précision dimensionnelle et une résistance de surface élevée. Il convient à de nombreux interfaces homme-machine (IHM) industrielles compactes et écrans tactiles.
Cependant, le verre renforcé chimiquement ne présente pas automatiquement le même comportement à la rupture que le verre de sécurité trempé thermiquement. Le matériau, la compression superficielle, l'épaisseur de la couche et la géométrie finale de la pièce sont autant de facteurs qui entrent en ligne de compte.
Aucune de ces deux méthodes n'est meilleure en toutes circonstances. Pour une comparaison détaillée, voir Verre trempé thermiquement ou renforcé chimiquement.
Toutes les opérations d'usinage doivent être terminées avant le durcissement. Toute opération de découpe ou de meulage effectuée par la suite risque d'endommager la couche durcie et de réduire la résistance des arêtes.
L'épaisseur du verre de protection est un compromis entre protection, poids, coût et performances tactiles.
| Épaisseur type | Point de départ commun |
|---|---|
| 1,1 à 1,8 mm | Interfaces de commande d'intérieur fines et écrans tactiles compacts |
| 2 à 3 mm | IHM industrielles générales, systèmes de commande d'équipements et bornes libre-service |
| 4 à 6 mm | Équipements publics ou projets nécessitant une résistance accrue aux chocs |
Ces fourchettes constituent des repères de conception, et non des règles immuables.
Un verre plus épais n'est pas nécessairement plus résistant dans le produit fini. Une feuille épaisse présentant des bords ébréchés, des angles internes coupants ou un mauvais maintien peut céder plus rapidement qu'une feuille plus fine correctement traitée.
Pour les écrans tactiles PCAP, l'augmentation de l'épaisseur de la vitre de protection réduit la marge du signal tactile. Une vitre épaisse peut tout de même fonctionner, mais cela doit être vérifié avec le capteur tactile et le contrôleur choisis. Les exigences relatives à l'utilisation de gants et au toucher humide doivent être prises en compte lors de l'évaluation des échantillons.
Le verre trempé de 6 millimètres est couramment utilisé dans les projets visant à atteindre la classe IK10, mais l'épaisseur du verre ne suffit pas à elle seule à garantir une classe IK. La résistance IK doit être vérifiée sur la structure définie. Consultez notre Guide de test de l'écran tactile IK10 pour cette distinction.
Une vitre de protection industrielle ne doit pas nécessairement être un simple rectangle. Elle peut être conçue avec :
Chaque caractéristique a une incidence sur le coût de fabrication, le rendement et la résistance.
Les angles extérieurs arrondis sont plus faciles à manipuler et moins susceptibles d'être endommagés que les angles vifs. Les angles intérieurs des fentes et des découpes doivent également présenter un rayon adapté. Un angle intérieur vif concentre les contraintes et augmente le risque de fissuration.
Le dessin doit préciser :
Ne placez pas un trou trop près d'un bord ou d'une autre ouverture. La distance minimale de sécurité dépend de l'épaisseur du verre, du matériau, de la méthode de renforcement et des capacités de l'usine de transformation ; elle doit donc être vérifiée avant la validation de la conception.
Évitez de fixer des tolérances plus strictes que ce que le produit ne l'exige réellement. Une précision superflue augmente la difficulté et le coût de fabrication sans améliorer le fonctionnement. N'utilisez les tolérances critiques que pour les éléments qui doivent s'aligner avec un autre composant.
Le bord est l'une des parties les plus vulnérables d'un composant en verre. De petits éclats ou des dommages dus à l'usinage peuvent devenir des points d'origine de fissures lors de l'assemblage, du transport ou de l'utilisation.
Parmi les options de bordure courantes, on trouve :
Le choix de la finition appropriée dépend du fait que le bord soit caché, apparent ou manipulé lors de l'assemblage. Les bords apparents nécessitent généralement une finition esthétique de meilleure qualité, tandis que les bords cachés doivent tout de même être lisses et exempts d'ébréchures inacceptables.
Le dessin doit préciser le traitement requis des arêtes, plutôt que de se contenter d'une mention générale telle que “ arête sécurisée ”. Si l'aspect esthétique est important, définissez les surfaces visibles et convenez d'un échantillon approuvé.
La bordure noire, le logo et les icônes fonctionnelles sont généralement imprimés sur la face arrière de la vitre de protection. L’impression au verso protège l’encre du contact direct, du nettoyage et de l’abrasion lors d’une utilisation normale.
Le visuel doit préciser :
Le masque noir masque le bord du capteur tactile, l'adhésif et les autres éléments situés derrière le verre. Il doit être suffisamment large pour permettre les variations normales liées à l'assemblage sans laisser apparaître un bord irrégulier.
Par ailleurs, l’ouverture imprimée ne doit pas recouvrir la zone visible requise. Les dimensions de l’ouverture doivent donc être vérifiées par rapport au plan du produit réel, et non estimées à partir de la taille nominale de l’écran.
“Le terme ” noir » ne constitue pas une spécification d'impression suffisante lorsque la cohérence des couleurs est importante. Définissez une référence de couleur approuvée, telle que Pantone, RAL ou un échantillon physique. Pour les autres couleurs, précisez à la fois la couleur cible et la tolérance admise.
L'encre doit également présenter une opacité suffisante pour masquer les éléments situés derrière elle. Le rétroéclairage peut mettre en évidence des trous d'épingle ou une couverture inégale qui ne sont pas visibles sous un éclairage ambiant normal ; une inspection sous rétroéclairage peut donc s'avérer nécessaire.
Pour les applications en extérieur, choisissez une encre capable de résister à l'exposition aux UV, à la température et à l'humidité prévues. Une encre décorative standard peut s'estomper, se décolorer ou perdre son adhérence avec le temps. L'aptitude à l'utilisation en extérieur doit être confirmée par les fiches techniques des matériaux ou par des essais convenus, et ne doit pas être présumée sur la base de l'aspect visuel.
Évitez d'utiliser de l'encre conductrice ou métallique à proximité de la zone tactile, sauf si son effet sur la détection capacitive a été vérifié.
Le traitement de surface doit permettre de résoudre un problème précis. Il ne doit pas être appliqué simplement parce qu'il figure dans le cahier des charges d'un autre produit.
| Traitement | Fonction principale | Considération principale |
|---|---|---|
| AG | Diffuse les reflets nets et réduit les éblouissements de type miroir | Ajoute un effet de voile et peut réduire la netteté perçue |
| AR | Réduit les reflets à la surface tout en conservant la clarté | Nécessite un contrôle de la qualité du revêtement, de la manipulation et du nettoyage |
| AF | Réduit les traces de doigts et facilite le nettoyage | N'assure pas la résistance aux chocs et ne rend pas le verre inrayable |
Les traitements AG, AR et AF peuvent parfois être combinés, mais l'aspect optique final et la durabilité doivent être validés sur un échantillon réel. L'utilisation en extérieur n'implique pas systématiquement l'application d'un traitement AG ; le choix dépend de la luminosité réelle, des exigences en matière de clarté et des conditions de nettoyage.
Pour une comparaison plus détaillée, voir Verre AG, AR et AF pour écrans tactiles industriels.
Le dessin doit préciser quelle surface fait l'objet de chaque traitement. Cela est particulièrement important lorsque les surfaces avant et arrière font l'objet de traitements différents.
Un plan prêt pour la fabrication doit comporter les informations suivantes :
| Élément de dessin | Informations obligatoires |
|---|---|
| Matériau en verre | Type de matériau ou équivalent homologué |
| Renforcement | Trempe thermique ou durcissement chimique |
| Épaisseur | Épaisseur nominale et tolérance |
| Dimensions hors tout | Longueur, largeur et tolérances dimensionnelles |
| Coins | Rayons extérieur et intérieur |
| Offres d'emploi | Trous, fentes, découpes et leur emplacement |
| Finition des bords | Rectifié, poli, chanfreiné ou autre finition spécifiée |
| Impression | Illustration, couleur, opacité, côté et tolérance |
| Traitement de surface | AG, AR, AF et face traitée |
| Critères d'apparence | Rayures, ébréchures, piqûres et défauts d'impression admissibles |
| Exigences environnementales | Exposition aux UV, à la température, à l'humidité ou à des produits chimiques, le cas échéant |
Utilisez un seul système de référence clair pour toutes les cotes critiques. Fournissez, dans la mesure du possible, des fichiers graphiques vectoriels pour les logos et les éléments graphiques destinés à l'impression. En cas de divergence entre le dessin et les fichiers graphiques, la production ne doit pas débuter tant que cette divergence n'a pas été résolue.
Le premier échantillon doit être examiné en tant que composant en verre, et non pas simplement photographié de face.
Confirmer :
Conservez ensemble le dessin approuvé, le visuel et l'échantillon de référence physique. Ces trois éléments de référence permettent d'éviter tout litige concernant la couleur, l'aspect des bords ou les défauts esthétiques acceptables lors d'une production en série.
Ne décrivez pas le verre de protection d'un écran tactile industriel uniquement comme “ verre trempé de 3 mm avec impression noire ”. Cela laisse trop de détails importants ouverts à l'interprétation.
Un cahier des charges exploitable doit définir le matériau du verre, le procédé de renforcement, l'épaisseur, le contour, les angles, les trous, la finition des bords, l'impression, le traitement de surface, les tolérances et les critères d'aspect. L'épaisseur finale et toute impression conductrice doivent également être vérifiées par rapport à la conception tactile PCAP avant validation.
Si vous développez un écran tactile industriel sur mesure, Eagle Touch peut examiner le plan de la vitre de protection et y associer le capteur tactile adapté. Découvrez-en plus sur nos écrans tactiles industriels sur mesure.
Une épaisseur comprise entre deux et trois millimètres est couramment utilisée pour les applications industrielles générales, mais l'épaisseur adéquate dépend de la taille, du niveau de protection requis, du renforcement, du toucher et du coût.
Ce n'est pas toujours le cas. Le renforcement chimique convient souvent aux verres fins et de précision. Le trempage thermique est généralement utilisé pour les verres de protection plus épais ou de plus grandes dimensions. Le choix approprié dépend de la pièce concernée et du comportement à la rupture recherché.
Ces opérations doivent être réalisées avant le renforcement. Un perçage ou un meulage effectué après le renforcement peut endommager la couche renforcée et entraîner la rupture du verre.
Non. Le traitement AF améliore la résistance aux traces de doigts et facilite le nettoyage. Il ne remplace pas les exigences en matière de renforcement du verre, de dureté de surface ou de résistance à l’abrasion.
Un PC industriel à écran intégré est un ordinateur doté d'un écran intégré, généralement tactile, conçu pour ...
Un PC embarqué est un ordinateur configuré pour fonctionner au sein d'une machine ou d'un système plus vaste ...
Commencez par déterminer le logiciel que le PC à écran tactile doit exécuter et les conditions auxquelles il doit répondre. Ensuite, ...
Pour choisir l'indice de protection IP d'un PC à écran tactile industriel, il faut commencer par se poser deux questions : à quel niveau d'exposition à la poussière et à l'eau ...
Faites-nous part de votre projet, de vos besoins ou du défi auquel vous êtes actuellement confronté. Notre équipe examinera les détails et vous proposera une solution concrète.